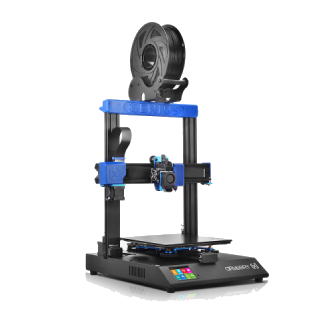
Impresora 3D · Aula ATECA
Artillery Genius Pro
La impresora FDM de batalla del aula: rápida de poner en marcha, nivelación automática y 220 × 220 × 250 mm.
- Tecnología: FDM (filamento fundido), una boquilla.
- Volumen de impresión: 220 × 220 × 250 mm.
- Filamento: 1,75 mm (PLA, PETG; TPU flexible con velocidad baja).
- Extrusor: direct drive tipo Titan con hotend Volcano.
- Cama: calefactada, con nivelación automática por sensor.
- Extras: pantalla táctil a color, sensor de fin de filamento y recuperación tras corte de luz.
- Archivos:
.gcodeen tarjeta microSD.
Es la impresora de batalla del aula: abierta, rápida de poner en marcha y con un volumen de impresión generoso. Úsala para prototipos, piezas de prueba, maquetas y cualquier trabajo en PLA donde no se necesite una precisión milimétrica. Para piezas que deban encajar con tolerancias ajustadas, usa la Ultimaker S3.
Antes de empezar
- La cama está limpia (sin restos de la impresión anterior ni grasa de dedos). Si hace falta, pasa un paño con alcohol isopropílico.
- Hay filamento de 1,75 mm cargado y queda suficiente en la bobina para la pieza (Cura te dice los metros/gramos necesarios).
- La impresora está sobre una mesa estable y nadie la va a mover durante la impresión.
- Tienes el modelo en
.stl,.objo.3mf(diseñado por ti o descargado de un repositorio de diseños).
1. Preparar en Cura
- Abre Ultimaker Cura y añade la impresora si es la primera vez: Añadir impresora → Agregar una impresora no conectada en red → Artillery → Artillery Genius Pro. En versiones antiguas de Cura que no la incluyen, elige Artillery Genius y llámala "Genius Pro".
- Arrastra el modelo a la ventana. Colócalo apoyado sobre su cara más ancha y plana: cuanta más superficie toque la cama, menos soportes y más adherencia.
-
Elige el perfil:
Ajuste Valor recomendado (PLA) Altura de capa 0,2 mm (0,12 mm si quieres más detalle) Relleno 15–20 % para piezas de exposición; 40 % o más para piezas funcionales Soportes Solo si hay voladizos de más de 45° Adherencia Falda (skirt) por defecto; borde (brim) en piezas pequeñas o altas Temperatura boquilla / cama 200 °C / 60 °C -
Pulsa Segmentación y revisa el tiempo y el material estimados. Usa la vista previa por capas para comprobar que no hay zonas "flotando" en el aire.
- Guarda el
.gcodeen la tarjeta microSD de la impresora. Usa un nombre corto y sin tildes (por ejemplollavero_grupo3.gcode): la pantalla corta los nombres largos.
2. Puesta en marcha
- Enciende la impresora con el interruptor de la base y espera a que cargue la pantalla táctil.
- Nivelación automática. Desde el menú de nivelación de la pantalla, lanza la auto-nivelación: el sensor del cabezal palpa varios puntos de la cama y guarda el mapa. No es necesario repetirla en cada impresión, pero sí si alguien ha movido la impresora o la primera capa sale irregular.
- Ajuste de Z-offset (solo si la primera capa no pega o sale aplastada): con la boquilla en el centro de la cama, sube o baja el Z-offset en pasos de 0,05 mm hasta que una hoja de papel pase rozando entre la boquilla y la cama.
- Cargar filamento:
- Precalienta la boquilla a la temperatura del material (menú Precalentar → PLA).
- Corta la punta del filamento en diagonal, aprieta la palanca del extrusor e introduce el filamento hasta notar que llega a la boquilla.
- Extruye unos centímetros desde el menú de movimiento (eje E) hasta que salga material limpio y del color correcto.
- Imprimir: inserta la microSD, entra en Imprimir, elige el archivo y confirma.
Vigila las primeras capas
Quédate junto a la impresora durante las 3–5 primeras capas. Si el plástico no se pega, se arrastra o forma "bolitas", detén la impresión, limpia la cama y revisa el Z-offset. Una mala primera capa no se arregla sola: solo empeora.
3. Al terminar
- Espera a que la cama baje de unos 35 °C: muchas piezas se sueltan solas al enfriarse.
- Retira la pieza con la espátula, siempre empujando en paralelo a la cama y alejando la otra mano de la trayectoria.
- Quita los restos de falda o borde y deja la cama limpia.
- Si eres el último grupo del día, apaga la impresora cuando la boquilla haya bajado de 50 °C (el ventilador del hotend debe seguir funcionando mientras se enfría).
Problemas habituales
| Síntoma | Causa probable | Solución |
|---|---|---|
| La pieza se despega de la cama | Cama sucia o Z-offset demasiado alto | Limpia con alcohol isopropílico y baja el Z-offset 0,05 mm; añade borde (brim) |
| Primera capa transparente o rayada | Boquilla demasiado cerca de la cama | Sube el Z-offset 0,05 mm |
| No sale filamento | Atasco o filamento mal cargado | Descarga, corta la punta y vuelve a cargar con la boquilla caliente |
| "Hilos" entre partes de la pieza | Temperatura alta o retracción insuficiente | Baja 5–10 °C y revisa la retracción en Cura |
| Chisporroteo y superficie rugosa | Filamento con humedad | Cambia de bobina; guarda el filamento en bolsa hermética con gel de sílice |
| La impresora se para a mitad | Fin de filamento | Carga una bobina nueva y reanuda desde la pantalla |
Mantenimiento
- Cada sesión: limpiar la cama y retirar restos de plástico de la boquilla (con la boquilla caliente y unas pinzas, nunca con los dedos).
- Cada mes: comprobar que las correas de los ejes X e Y están tensas y que las ruedas de los perfiles no tienen holgura.
- Cada trimestre: limpiar el engranaje del extrusor con un cepillo y revisar el desgaste de la boquilla.
Recursos
- 🧩 Ultimaker Cura — laminador gratuito compatible con la Genius Pro.
- 📖 Manual de usuario de la Artillery Genius Pro (ManualsLib) — incluye montaje, nivelación y especificaciones.
- 🛠️ Flujo completo de diseño y fabricación 3D — del diseño a la pieza terminada.